


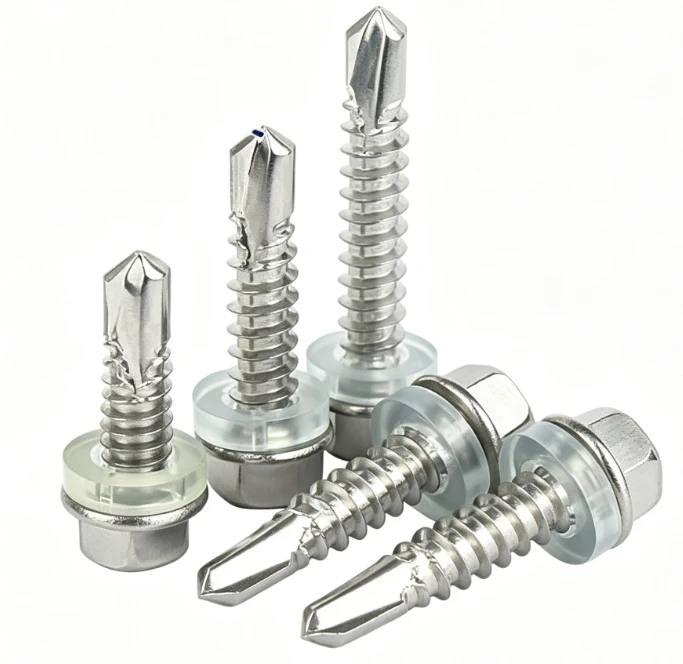
Výber upevňovacieho prvku oceľovej konštrukcie: Prečo zlyhávajú špecifikácie a ako si vybrať správnu skrutku
Úvod
Väčšina sprievodcov výberom sa zameriava na špecifikácie. V skutočnosti sú poruchy v projektoch oceľových konštrukcií len zriedkavo spôsobené „nesprávnou veľkosťou“ -, sú spôsobené nesprávnym výkonom.

Na základe{0}}spätnej väzby a prehľadov pracovných{1}}stránok z továrne sú tri problémy zodpovedné za viac ako 80 % nárokov:
Skrutka nemôže preniknúť oceľou v očakávanom čase
Predčasná korózia v priebehu 6–18 mesiacov
Zlomenie hlavy počas inštalácie
Táto príručka pretína žargón, aby vysvetlila, prečo k týmto zlyhaniam dochádza, a poskytuje technický rámec pre správny výber.
1. Porucha vŕtania nie je o dĺžke -, ale o konštrukcii hrotu

Mnoho kupujúcich predpokladá, že dlhšie skrutky znamenajú silnejší výkon. Toto je nesprávne. Skutočným faktorom je geometria hrotu vrtáka + prispôsobenie tvrdosti.
Kľúčové technické fakty:
Tvrdosť hrotu vŕtania musí prekročiť základný materiál o ~3–5 HRC.
Nesprávne tepelné spracovanie vedie k opotrebovaniu hrotu pred prienikom alebo prehriatiu (strata tvrdosti).
Skutočný scenár:
V prípade oceľových väzníc s hrúbkou 3–5 mm sa hrot vrtáka č. 3 pri nepretržitej inštalácii často potýka s problémami, zatiaľ čo hrot č. 4 poskytuje stabilný prienik a znižuje krútiaci moment.
Tip pre profesionálov: Skúsení dodávatelia preto vo veľkých projektoch uprednostňujú „nad-špecifikované“ body vŕtania na zníženie rizika.
2. Krútiaci moment vs. sila v ťahu: Skrytý obchod-off
Bežné nedorozumenie je: „Vyššia tvrdosť=lepšia skrutka.“
V praxi je kľúčová rovnováha.
Vyššia tvrdosť: Lepšie vŕtanie, ale nižšia ťažnosť → vyššie riziko prasknutia hlavy.
Štandardné výrobné vyváženie: Tvrdosť jadra (HRC 28–32) vs. hrot vrtáka (HRC 45–52).
Ak je celá skrutka príliš tvrdá, dobre sa vŕta, ale pri uťahovaní zlyhá. Ak je príliš mäkký, neprenikne.
3. Poruchy korózie: Hrúbka > Typ povlaku
Mnoho kupujúcich sa zameriava na názvy náterov (Ruspert, Dacromet, Geomet). Údaje z terénu však ukazujú, že zlyhanie je zvyčajne spôsobené nedostatočnou hrúbkou povlaku alebo zlou kontrolou procesu.
| Typ povlaku | Typický soľný sprej | Skutočný problém na pozeranie |
|---|---|---|
| Pozinkované | 24–72h | Často príliš tenké na konštrukčné použitie |
| Ruspert | 500–1000h | Skontrolujte stabilitu procesu |
| Dacromet/Geomet | 1000h+ | Vysoká cena, overte konzistenciu |

Spätná väzba: Strešné projekty v pobrežných oblastiach často zlyhávajú nie kvôli nesprávnemu typu náteru, ale preto, že hrúbka náteru je pod požadovanou špecifikáciou.
4. Bimetalové skrutky: Nie vždy najlepšia voľba
Trhový trend silne tlačí bimetalové skrutky, ktoré sú však často nadužívané.
Keď je bimetal potrebný: pobrežné prostredie, chemické závody, solárne projekty (požiadavka na životnosť 25 rokov).
Keď NIE JE: Vnútorné oceľové konštrukcie, suché priemyselné prostredie.
Upozornenie na náklady: Nad{0}}špecifikovanie bimetalu môže zvýšiť vaše náklady na kusovník 2 až 3-násobne bez skutočného prínosu v suchom prostredí.
5. Rýchlosť inštalácie je skrytý nákladový faktor
Zo spätnej väzby dodávateľa vyplýva, že zlé vŕtanie skrutiek predlžuje čas inštalácie o 20–40 %.
Vyšší krútiaci moment → rýchlejšie opotrebovanie nástroja.
Častá výmena bitov.
Vo veľkých projektoch cena práce pri pomalej montáži často prevyšuje cenový rozdiel samotných skrutiek.
6. Prípadová štúdia zlyhania: Pasca „Nesprávna špecifikácia“.

Strešný projekt v juhovýchodnej Ázii používal skrutky s vŕtacím hrotom č. 2 pre 2,5 mm oceľ.
Výsledok:
Čas inštalácie sa zdvojnásobil.
12% poruchovosť skrutiek.
Vyžaduje sa nákladné prepracovanie.
Oprava: Po prepnutí na bod vŕtania č. 3 sa účinnosť inštalácie zlepšila o 35 % a miera zlyhania klesla pod 2 %. Problém nebol v kvalite -, bola to nesprávna špecifikácia.
[H2] 7. Praktická logika výberu
Namiesto otázky „Ktorá skrutka je najlepšia?“ použite tento kontrolný zoznam:
Hrúbka ocele:
Menšie alebo rovné 2 mm → #2 bod
2–4 mm → #3 bod
4–6 mm → #4 Bod
Prostredie:
Vonkajšie → Ruspert / Dacromet
Pobrežné → Bimetal
Požiadavka na životnosť: Hrúbku náteru prispôsobte rokmi prevádzky.

Často kladené otázky
Otázka: Môžem použiť hrot 3 pre 2 mm oceľ?
Odpoveď: Áno, ale môže to spôsobiť „chôdzu“ alebo väčšie diery. Bod #2 je optimalizovaný pre tenšiu kalibrovanú oceľ.
Otázka: Prečo sa hlavy skrutiek pri inštalácii lámu?
Odpoveď: Zvyčajne je to spôsobené nadmernou tvrdosťou jadra (nedostatočná ťažnosť) alebo použitím hrotu vŕtania určeného pre hrubšiu oceľ na tenký materiál, ktorý vytvára príliš veľký odpor.

Záver
Upevňovacie prvky sa často považujú za komponenty nízkej{0}}hodnoty, ale v oceľových konštrukciách priamo ovplyvňujú efektivitu inštalácie a dlhodobú{1}}spoľahlivosť.
Správny výber nie je o výbere „najsilnejšej“ skrutky, ale o najvhodnejšej kombinácii kapacity vŕtania, vyváženia tvrdosti a odolnosti proti korózii.


